Galvanisation : procédé de protection des métaux
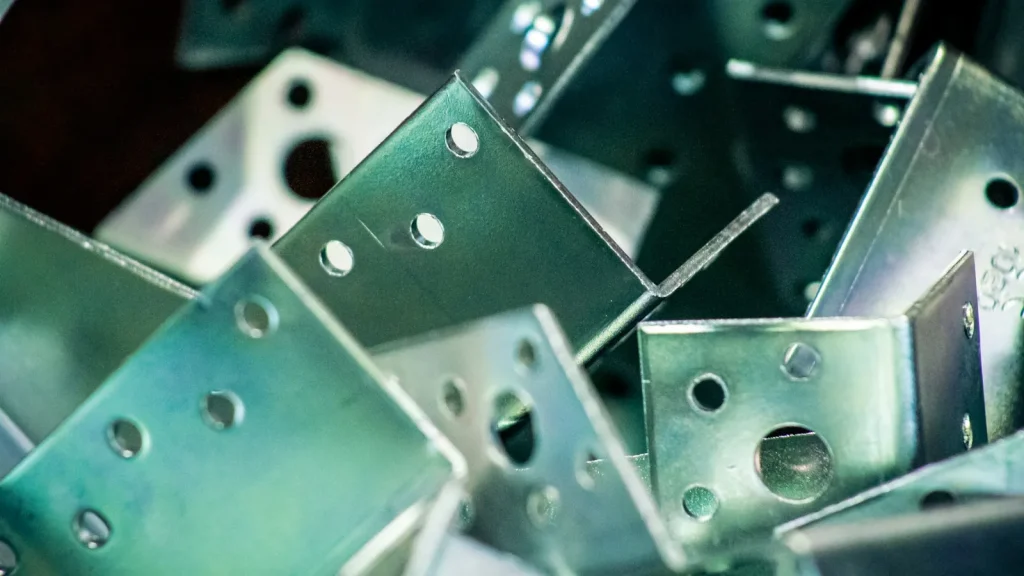
Immersion de l'acier dans du zinc fondu à 450 °C. Couche de 45 à 85 micromètres, durable 30 à 70 ans. Technique économique et robuste pour ferronnerie.
- Fiche
- 06-02
- Rubrique
- Rouille & finitions
- Matière
- Acier
- Norme citée
- ISO 1461
- Auteur
 Gabriel Chevalier
- Mis à jour le
- Lecture
- 6 min
La galvanisation est un procédé de protection des métaux contre la corrosion qui consiste à plonger une structure d’acier dans du zinc fondu porté à environ 450 °C. Cette immersion crée une couche métallique adhérente de 45 à 85 micromètres d’épaisseur, durable entre 30 et 70 ans selon l’environnement. C’est la technique la plus économique et la plus robuste pour les ouvrages de ferronnerie exposés aux intempéries : garde-corps, portails, clôtures, éléments structuraux.
Qu’est-ce que la galvanisation à chaud ?
La galvanisation à chaud est l’immersion d’une pièce d’acier brut dans un bain de zinc fondu. Contrairement à d’autres techniques de protection (peinture, poudre), elle crée une liaison métallurgique entre l’acier et le zinc, et non une simple couche adhésive. Cette liaison est permanente et auto-cicatrisante : les rayures exposant l’acier nu se combinent chimiquement au zinc environnant, ce qui prolonge la protection.
Le procédé produit une couche de zinc homogène, épaisse et uniforme, dont l’épaisseur varie selon la composition de l’acier.
À titre de comparaison, la pré-galvanisation (galvanisation avant transformation) offre une couche de 10 à 30 micromètres, tandis que la pulvérisation thermique peut atteindre 80 à 150 micromètres. Cette dernière exige un savoir-faire spécialisé et génère un surcoût de 15 à 25 % par rapport à la galvanisation à chaud.
Comment fonctionne le processus ?
La galvanisation à chaud se déroule en plusieurs étapes successives, du nettoyage de la pièce jusqu’à la solidification du zinc.
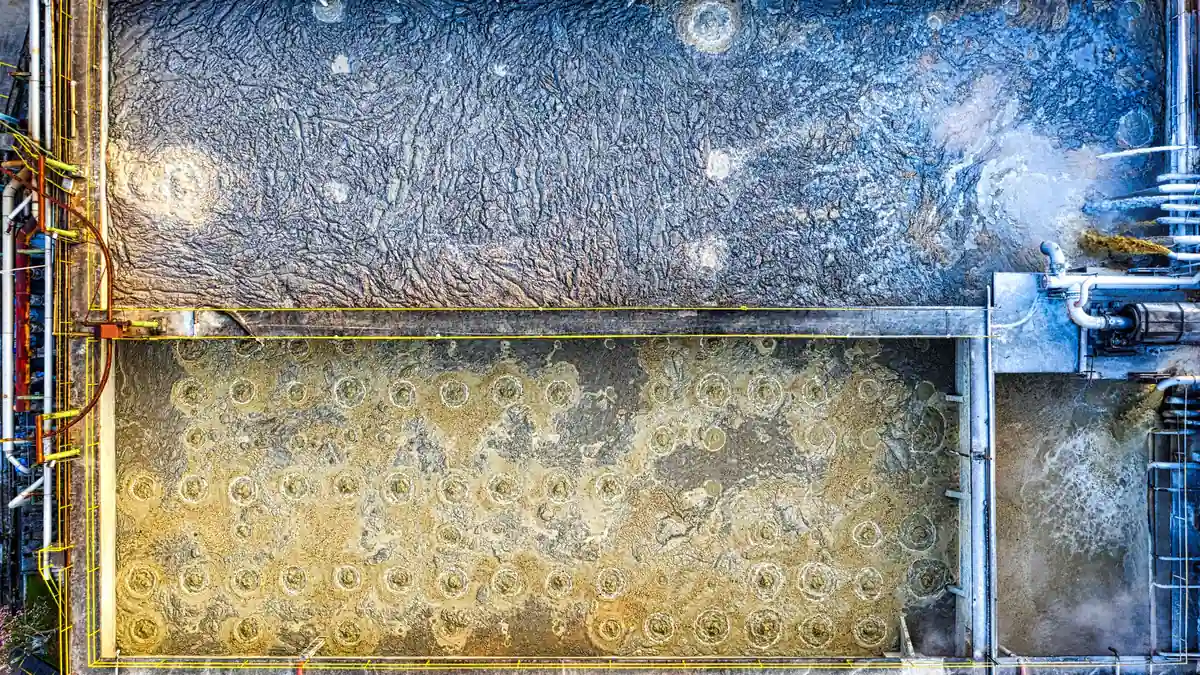
Les techniques alternatives ne reproduisent pas ce cycle exact. Chacune a ses atouts et ses limites.
Électrozinguage
Il applique par électrolyse une couche uniforme mais plus mince, idéale pour les pièces délicates ou de petite taille.
Pré-galvanisation
La tôle ou le profil est galvanisé en usine avant la mise en forme : les coûts baissent pour les gros volumes, mais les soudures laissent des zones non protégées.
Pulvérisation thermique
Du zinc fondu est projeté sur la pièce finie : l’épaisseur est maîtrisée, mais la fusion métallurgique est moindre.
Combien de temps ça dure selon le contexte
La durée de vie d’une couche galvanisée dépend directement de l’agressivité de l’environnement.
Zones rurales : 30 à 50 ans
Peu de pollution et moins d’humidité extrême : la galvanisation reste en bon état pendant 30 à 50 ans.
Zones urbaines et industrielles : 20 à 25 ans
Les fumées et les polluants acides réduisent cette durée à 20 à 25 ans.
Zones côtières : 15 à 20 ans
Soumise au sel marin et aux embruns, la protection n’est fiable que 15 à 20 ans.
La norme ISO 1461 encadre l’exécution et le contrôle des revêtements galvanisés à chaud, mais elle ne fixe pas de durée de vie : les durées de 30 à 70 ans citées par la profession sont indicatives. Elles correspondent à une protection « satisfaisante », c’est-à-dire avant apparition de rouille active. Plusieurs facteurs accélèrent la dégradation. Le sel, qu’il vienne de la mer, du déverglaçage routier ou des embruns côtiers, oxyde la surface du zinc. L’humidité persistante, surtout dans les milieux industriels où s’accumulent acides et polluants, corrode plus vite. Le pH du sol, pour les structures enterrées ou semi-enterrées, influe fortement : un sol acide attaque le zinc plus rapidement. L’entretien joue aussi : un nettoyage occasionnel des dépôts salins ou des salissures biologiques prolonge considérablement la protection.
Quels matériaux peuvent être galvanisés ?
Presque tous les aciers courants peuvent être galvanisés : tôles, tubes, profils, pièces massives, assemblages soudés. Les seules limitations sont techniques et géométriques. Les épaisseurs excessives demandent un trempage plus long, ce qui augmente les coûts de production. Les pièces creuses avec des trous fermés posent un piège courant : le zinc s’accumule à l’intérieur et peut causer des déformations ou des ruptures si la pression de vapeur s’élève pendant le refroidissement. Les aciers fortement alliés (inox, certains alliages haute résistance) réagissent mal à la galvanisation, avec une adhérence très faible ou une absence totale de liaison.
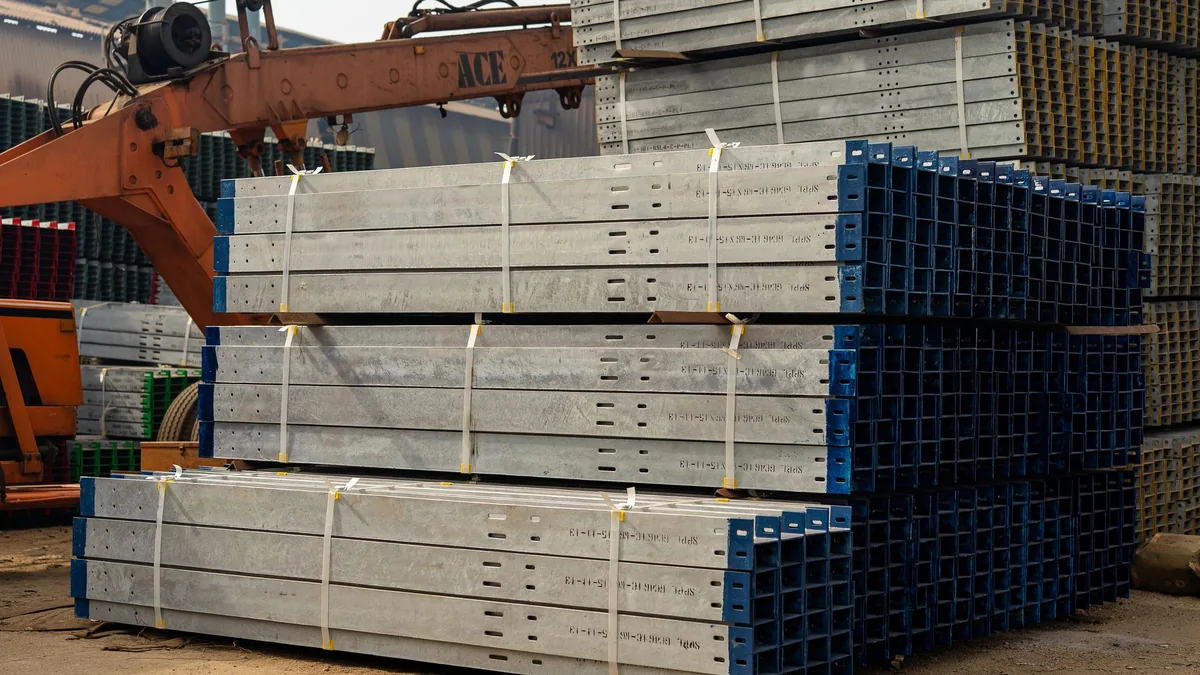
La norme NF A 35-503 définit des catégories d’aciers selon leur composition chimique, notamment en silicium et en phosphore, pour la galvanisation à chaud. Un acier contenant trop de silicium forme une couche d’alliage excessivement épaisse et fragile. Un excès de phosphore crée une couche cassante qui s’écaille sous choc. Le fournisseur d’acier et le galvanisateur doivent donc échanger cette information pour éviter les mauvaises surprises.
Normes et qualité
Deux normes principales encadrent la galvanisation en France. La norme NF EN ISO 1461 est le standard d’exécution et de contrôle des revêtements galvanisés à chaud : elle définit les propriétés du revêtement, les méthodes de test et l’aspect acceptable. La norme NF EN ISO 14713-1 s’adresse aux concepteurs et prescripteurs ; elle traite des principes généraux de conception et de la résistance à la corrosion des revêtements de zinc sur fer ou acier.
Un prestataire sérieux doit pouvoir documenter son respect de l’ISO 1461 : mesure de l’épaisseur, vérification de l’adhérence, contrôle de l’aspect. Demander un certificat de galvanisation est légitime. Ce document atteste que chaque lot a subi le contrôle qualité requis et assure la traçabilité des pièces. C’est le marqueur principal de fiabilité : une certification datée, avec épaisseurs relevées et aspect documenté, garantit que l’ouvrage répond aux exigences.
Prix et budget
Le coût de la galvanisation se situe entre 0,25 et 0,60 euro par kilogramme de structure métallique finie. Cet ordre de grandeur varie surtout selon la taille du bain, la complexité des pièces et les délais de production.
Une petite pièce dans un petit lot coûte proportionnellement plus cher qu’une pièce légère en grande quantité. La capacité de trempage du prestataire influe aussi : un bain de faible capacité impose un coût fixe que seules les grandes séries amortissent vraiment.
L’électrozinguage permet un meilleur contrôle de l’épaisseur et une finition plus lisse, un avantage pour certains éléments décoratifs ou de précision. Rapportez le coût de chaque procédé au cycle de vie : une galvanisation qui protège trente ans revient, à l’année, bien moins cher qu’une peinture ou une poudre qui demandent un entretien régulier.
Quand l’appliquer : garde-corps, portails, clôtures
Tout ouvrage métallique exposé en permanence aux intempéries gagne à être galvanisé. Les garde-corps de balcons, les portails d’entrée, les grilles de fenêtre, les clôtures, les marquises et les ombrières sont les applications résidentielles les plus courantes.
En milieu côtier ou urbain soumis au déverglaçage routier, préférez si possible une épaisseur renforcée. Une inspection périodique permet de détecter l’usure prématurée (blanchissement du zinc, taches de rouille naissante) et de décider si une nouvelle protection s’impose. En milieu urbain exposé au sel de déverglaçage, une révision annuelle des zones sensibles (jonctions, zones retenant l’eau) prolonge le cycle de vie. En milieu côtier plus agressif, une inspection tous les 5 à 10 ans est recommandée pour maintenir l’intégrité de la protection face aux embruns et à l’humidité.