Choisir un poste à souder : guide complet
Comparez MIG/MAG, TIG et MMA : coûts de 200 à 9 500 €, vitesse, précision et facilité d'apprentissage pour bien choisir votre poste à souder.
- Fiche
- 05-04
- Rubrique
- Souder chez soi
- Matière
- Inox, aluminium
- Norme citée
- NF EN ISO 9606
- Auteur
 Gabriel Chevalier
- Mis à jour le
- Lecture
- 6 min
Choisir un poste à souder commence par comprendre les trois procédés qui dominent le marché français : MIG/MAG, TIG et MMA. Chacun répond à un besoin différent, impose des coûts distincts et demande un niveau de maîtrise qui varie. Avant d’acheter, il faut savoir quel type de soudure vous faites, sur quel matériau, avec quelle fréquence. Voici les bonnes questions à se poser.
Les trois procédés en un coup d’œil
MIG/MAG, TIG et MMA ne sont pas des concurrents : ce sont trois outils pour trois contextes. Chacun a sa force, son prix et sa courbe d’apprentissage, comme le résument les trois cartes suivantes.
MIG/MAG
Il prime sur la productivité et la propreté des soudures. Il soude vite et coûte moyen.
TIG
Il excelle dans la finition et la précision. Il soude lentement mais proprement, et coûte cher.
MMA
Il offre la flexibilité maximale et le coût d’entrée le plus bas. Il soude lentement, coûte peu et s’apprend rapidement.
Les trois gammes de prix reflètent la complexité et la rapidité attendues de chaque procédé. Le TIG varie selon la technologie, AC/DC ou DC seul, et le MMA ci-dessous concerne les versions de moins de 400 A.
Trois axes déterminent votre choix : la vitesse de soudage, l’investissement initial, et la facilité d’apprentissage. Gardez-les en tête en lisant le détail de chaque procédé.
Poste MIG/MAG — pour souder vite et proprement
Le procédé MIG/MAG (Metal Inert Gas / Metal Active Gas) fonctionne sur un principe simple : un fil électrode se déroulant en continu sort de la torche, protégé par un gaz. Aucune électrode enrobée, aucun laitier à décaper après. Le résultat est une soudure propre, prête à être utilisée ou à recevoir une finition.
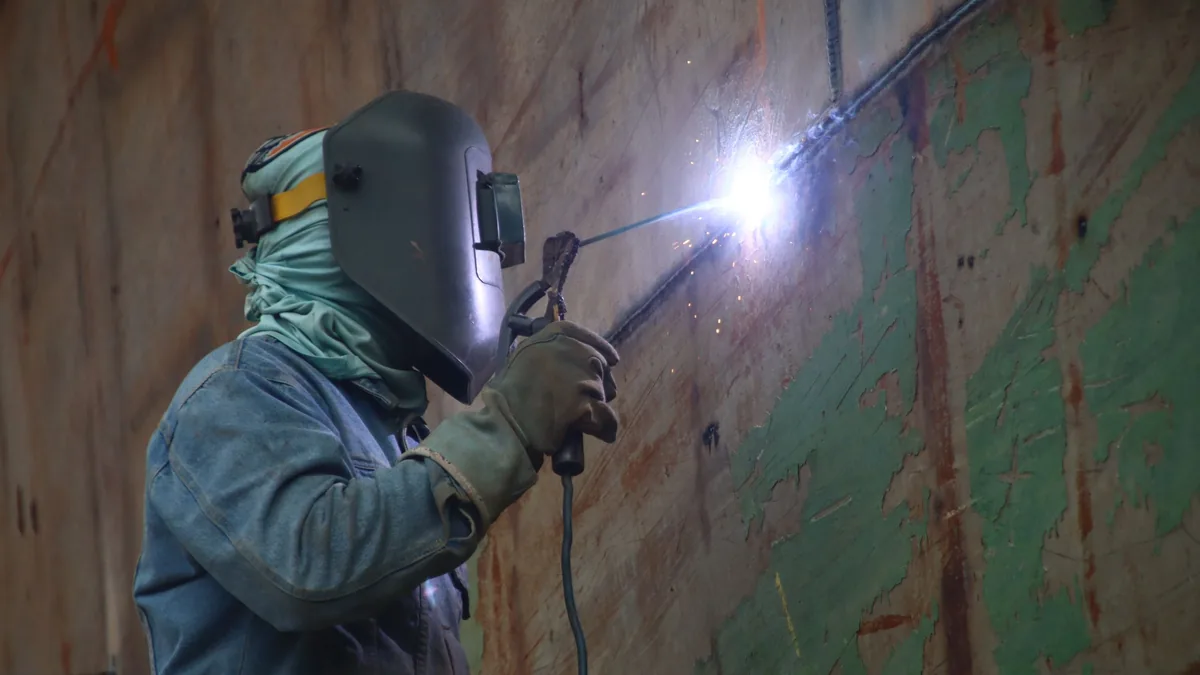
Ce procédé domine les ateliers de taille petite à moyenne, notamment en ferronnerie légère et en structures de bâtiment. Pourquoi ? Parce que la vitesse de soudage compense le surcoût du gaz de protection. Une seule passe là où le MMA en demanderait deux. Moins d’attente, plus de rendement.
Vous pouvez souder l’acier doux, l’inox et l’aluminium, mais l’aluminium exige un fil spécifique et des réglages de gaz différents. Si vous changez régulièrement de matériau, prévoir deux torches évite les réglages longs.
Le coût initial est un palier intermédiaire. À cela s’ajoute le coût du gaz et du fil : deux consommables permanents. Un atelier qui soude deux jours par semaine ne peut pas ignorer cette charge d’exploitation.
Les inconvénients sont réels mais gérables. Le gaz de protection impose une alimentation fixe à proximité ou l’achat de bouteilles portables. Les projections de métal, moins nombreuses qu’en MMA, demandent du nettoyage. Les épaisseurs supérieures à 5 mm posent un défi : le MIG ne monte pas aussi haut en ampérage que le MMA, et forcer sur la puissance risque de crever le métal fin.
Poste TIG — pour les soudures de qualité
Le TIG (Tungsten Inert Gas) est l’inverse du MIG : rien de déroulé, rien qui coule. Une électrode de tungstène, qui ne se consume presque pas, crée l’arc entre la pièce et le matériau d’apport que vous ajoutez manuellement. Tout se contrôle à la main : l’arc, la vitesse d’avance, le débit de gaz.
Cette exigence de maîtrise a un prix : le TIG est le procédé des soudeurs qualifiés. Les résultats en compensent l’effort. Aucune projection de métal. Une soudure esthétique, acceptée dans l’inox visible ou l’aluminium structurel. Les exigences de qualité de l’aéronautique ou de la tuyauterie de haute pression conduisent souvent à choisir le TIG.
Ceux qui achètent un poste TIG savent pourquoi : spécialisation aluminium, inox, cuivre ou métaux non ferreux. L’acier doux est possible mais demande un ampérage modéré, donc des passes plus lentes. Mieux vaut un MIG pour l’acier et un TIG pour le reste.
Le coût d’entrée en TIG est nettement plus élevé, selon que vous choisissez un modèle basique DC seul ou un inverter AC/DC capable de 200 A ou plus. Les postes professionnels avec commande numérique dépassent les prix indiqués plus haut. Le gaz inerte et les consommables (électrodes de tungstène, matériau d’apport) ajoutent des frais permanents.
La prise en main demande des mois, voire des années, pour maîtriser toutes les configurations. Débuter sur TIG sans formation est possible, mais les premières pièces seront décevantes. Un bricoleur occasionnel qui veut souder un portail la semaine prochaine ne partira pas sur TIG.
Poste MMA — pour la polyvalence
Le MMA (soudage à électrode enrobée, aussi appelé soudage à l’arc) est le plus ancien et le plus robuste des trois procédés. Une électrode en acier enrobée de flux se consume au feu de l’arc. Le flux forme une couche protectrice (laitier) qui doit être décapée après. C’est une étape supplémentaire, mais elle donne au MMA son avantage unique : zéro infrastructure externe.
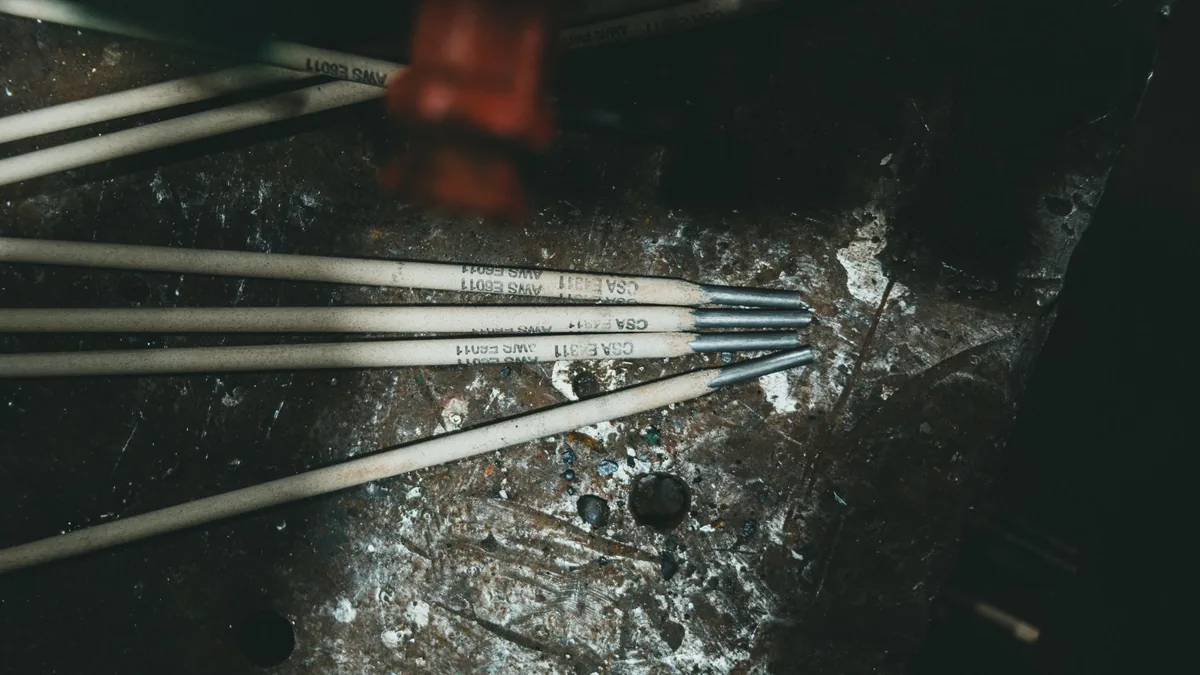
Pas de gaz, pas de fil à dérouler. Le MMA fonctionne sur batterie, sur petit groupe électrogène. Il marche en chantier exposé au vent. L’électrode se change en quelques secondes. Pour celui qui répare une pièce rouillée ou consolide une armature de ferronnerie sans électricité stable, le MMA est l’outil de survie.
L’achat initial est au plus bas. La plupart des artisans en ferronnerie commencent en MMA à moins de 1 200 €. Les électrodes sont bon marché et disponibles partout. Acier, inox, fonte : des électrodes existent pour tous les matériaux.
Les inconvénients sont visibles : laitier à enlever après soudage (piquage, brossage), moins rapide que le MIG, projections plus nombreuses. Une pièce délicate ou un montage esthétique ne sort pas aussi proprement qu’au TIG. Mais pour un châssis ou une armature, le MMA suffit. Beaucoup d’ateliers conservent un poste MMA comme machine de dépannage, même après l’achat d’un MIG.
Lequel pour quel usage ? — verdicts par profil
Chaque profil d’utilisateur a une réponse claire. Les chiffres varient avec votre fréquence de travail et vos matériaux. Voici les cas les plus courants.
Bricoleur débutant, usage occasionnel
Commencez par le MMA. Pas cher, pas compliqué. Vous encaisserez deux ou trois soudures maladroites sans culpabilité. Si le soudage vous plaît et que vous pratiquez régulièrement, migrez vers un petit MIG portatif au bout d’un an.
Ferronnier ou mécanicien, structures rapides
MIG si vous faites des structures légères et des portails : productivité et coût modéré. Gardez un MMA en secours pour le dépannage. Ne partez en TIG que si vos clients exigent une finition de qualité sur inox visible.
Spécialité inox ou aluminium
TIG obligatoire si la qualité est attendue, en décoratif comme en structurel. L’inox terni par le MIG ne sera jamais esthétique. L’aluminium de haute pureté se soude de préférence en TIG.
Chantier mobile ou maintenance sans électricité stable
MMA sur batterie ou petit MIG portable avec batterie. Autonomie : priorité absolue.
Petit atelier avec volume, 3 à 5 jours de soudage par semaine
MIG. Le coût du gaz et du fil est récupéré par la productivité au fil du temps. Complétez avec un MMA pour un dépannage urgent.
Pièces critiques, structures à coefficient de sécurité
Le MIG ou le TIG sont souvent privilégiés, avec qualification du soudeur (norme NF EN ISO 9606). Le MMA n’est pas interdit, mais documentez le choix pour la traçabilité.