Types de soudure : MMA, MIG/MAG, TIG et flamme
Découvrez les 4 procédés de soudure : MMA, MIG/MAG, TIG et soudure à la flamme. Apprenez à choisir selon vos besoins et le type de métal.
- Fiche
- 05-07
- Rubrique
- Souder chez soi
- Matière
- Acier, aluminium
- Auteur
 Gabriel Chevalier
- Mis à jour le
- Lecture
- 9 min
La soudure est l’un des métiers fondamentaux de la construction métallique et de la ferronnerie. Mais tous les procédés n’offrent pas les mêmes avantages. Selon la nature du métal, l’épaisseur à assembler, la vitesse requise et la finition souhaitée, le choix entre MMA, MIG/MAG, TIG ou soudure à la flamme fait toute la différence entre une tâche efficace et un travail mal adapté. Voici chaque procédé, et de quoi s’appuyer pour orienter votre choix.
Qu’est-ce que la soudure et pourquoi les procédés diffèrent
La soudure consiste à fusionner deux pièces métalliques en les chauffant jusqu’au-delà de leur point de fusion, puis en les refroidissant pour créer une liaison solide. Mais comment on produit cette chaleur, comment on protège la zone de fusion et comment on ajoute du métal d’apport varient énormément d’un procédé à l’autre.
Les différences essentielles tiennent à plusieurs facteurs. D’abord la source de chaleur : un arc électrique, une flamme, un laser, ou même la friction. Ensuite le type d’électrode ou d’apport : une électrode enrobée qui se consume, un fil continu, une électrode inerte, ou un métal ajouté manuellement. Puis la protection de la zone fondue : présence ou absence de gaz inerte, laitier, ou protection à la flamme. Enfin les résultats pratiques : vitesse d’exécution, propreté du cordon, qualité esthétique, coût en équipement, et les matériaux qu’on peut traiter.
Comprendre ces différences permet de sélectionner le procédé qui répond à la vraie contrainte du travail : assembler vite des aciers épais en production, créer une finition précise en aluminium fin, ou réparer du matériel sur un chantier sans équipement lourd.
Les 4 procédés à l’arc principaux
MMA (électrode enrobée)
Le procédé MMA est l’un des plus anciens et les plus répandus. Son principe est simple : une électrode métallique recouverte d’une enveloppe (l’enrobage) crée un arc électrique entre elle et la pièce. Cet arc génère une chaleur intense qui fusionne le métal de l’électrode et celui de la pièce. L’enrobage se transforme en laitier qui protège le cordon de soudure de l’oxydation de l’air.
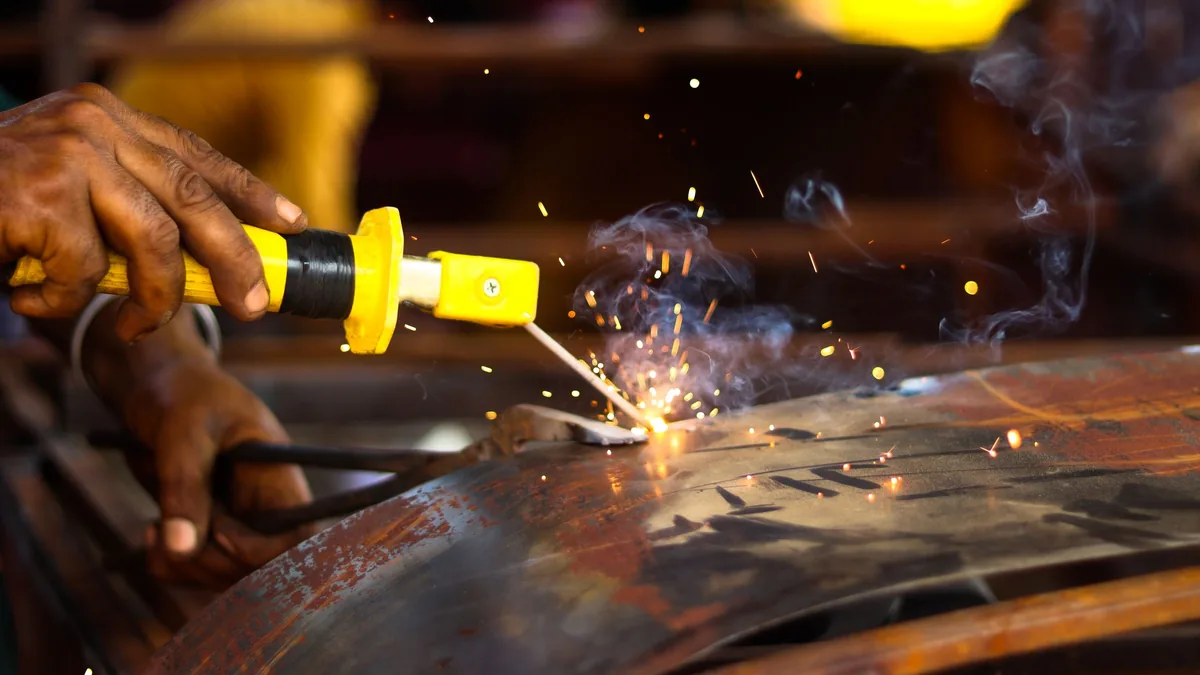
Les points forts du MMA résident dans sa simplicité et sa polyvalence. Il fonctionne sur acier, fonte et inox selon le type d’électrode. Il s’adapte à toutes les épaisseurs, de la très fine à la très épaisse. L’équipement requis est basique : un poste à souder et une masse. Le procédé ne souffre pas beaucoup du vent ou de l’humidité, ce qui en fait un choix naturel pour les chantiers ou les ateliers sans infrastructure climatisée. La maintenance est minimaliste.
En contrepartie, le MMA impose un temps d’exécution plus long que d’autres procédés. La présence du laitier demande un nettoyage après chaque passe de soudure, ce qui alourdit le travail. La finition n’est pas esthétique : le cordon reste rugueux, peu adapté aux projets de ferronnerie d’art ou de design visible. Chaque électrode consommée doit être remplacée, ce qui crée des interruptions.
Le MMA est le favori pour la maintenance, la réparation, les travaux ponctuels et la restauration d’ouvrages anciens.
MIG/MAG (semi-automatique)
Le MIG/MAG est le procédé le plus utilisé industriellement au 21e siècle. Son fonctionnement repose sur un fil métallique continu qui se déroule automatiquement et crée un arc avec la pièce. Un gaz de protection entoure la zone de fusion. Le choix du gaz donne son nom au procédé.
MIG : gaz inerte
Argon ou hélium, pour les métaux non ferreux.
MAG : gaz actif
Dioxyde de carbone ou mélange, pour les aciers.
Les avantages sont nombreux. Le procédé est très rapide comparé aux autres, ce qui augmente la productivité en série. La soudure est propre, sans laitier à enlever. Les défauts sont rares. La finition est bonne, directement exploitable sans décapage supplémentaire. Le système semi-automatique demande moins de maîtrise gestuelle qu’un procédé manuel, ce qui réduit la durée d’apprentissage.
Les faiblesses concernent surtout la qualité du gaz : si le gaz est mal choisi ou si le débit s’interrompt, la protection échoue et les défauts apparaissent. Le MIG/MAG s’adapte mal aux très fines épaisseurs, où le fil continu a tendance à traverser la pièce. L’équipement coûte plus cher qu’un MMA : générateur, dévidoir, bouteille de gaz.
Le MIG/MAG domine dans l’industrie, la menuiserie métallique, la construction de garde-corps, de portails et de structures légères. C’est le procédé des petites et moyennes productions où la vitesse prime sur l’esthétique.
TIG (électrode tungstène inerte)
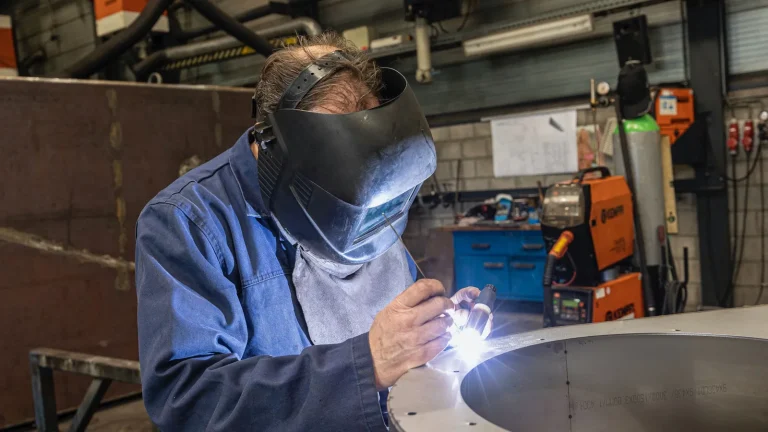
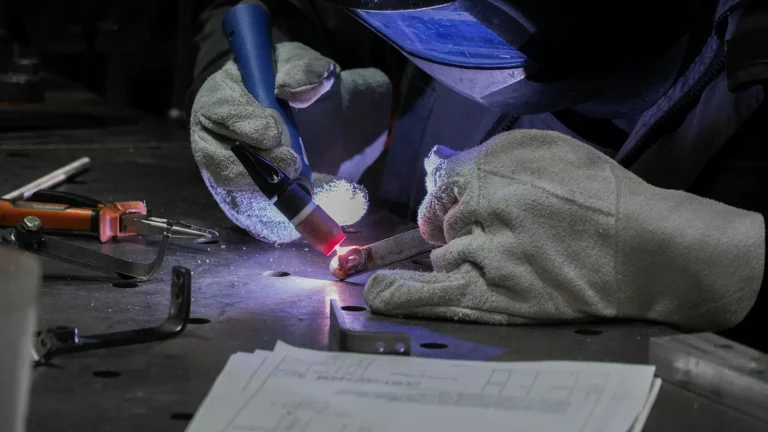
Le TIG utilise une électrode en tungstène (très haute température de fusion) qui n’est jamais consommée. Elle produit l’arc dans une atmosphère d’argon inerte. Le soudeur ajoute manuellement un métal d’apport (en baguette ou fil) s’il en a besoin, ce qui donne un contrôle précis sur la quantité de métal et sur la forme du cordon.
La qualité de soudure TIG est exceptionnelle. La finition esthétique est très propre, sans projection ni laitier. La soudure est extrêmement précise, idéale pour les travaux à haute valeur ajoutée. Le procédé s’adapte très bien à l’aluminium et à l’inox fin, métaux difficiles avec d’autres procédés. Peu de pertes énergétiques, peu de déformation thermique.
Le revers : le TIG est lent, et exige une concentration manuelle de chaque instant. Il ne convient pas aux très fortes épaisseurs où sa vitesse devient un problème économique. Il demande une maîtrise gestuelle fine — coordonner la main qui ajoute le métal d’apport, la pédale qui règle l’ampérage, et la buse qui guide l’arc. L’équipement est plus complexe et plus onéreux.
Le TIG est la référence en ferronnerie d’art, en restauration, en pièces de prestige, et partout où la finition visible compte plus que la vitesse de production.
Soudure à la flamme (oxyacétylénique)
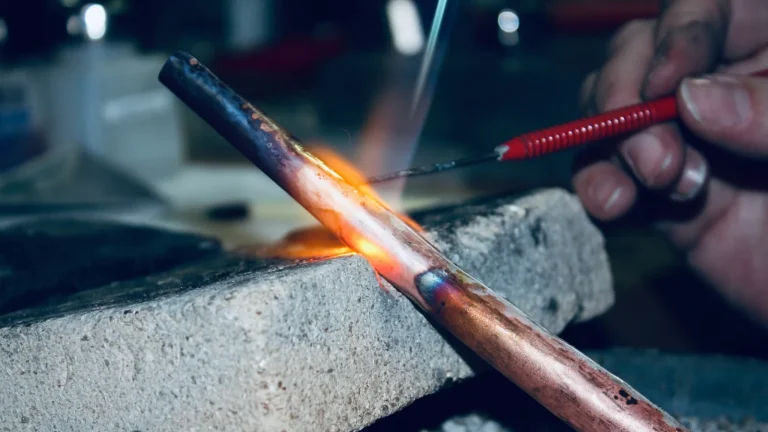
La soudure à la flamme est un procédé très ancien, fondateur du métier. Une torche brûle un mélange d’oxygène et d’acétylène, générant une flamme d’une température très élevée mais largement inférieure à celle de l’arc électrique. Le soudeur contrôle manuellement cette flamme et ajoute une baguette de métal d’apport.
Le principal atout est l’indépendance énergétique : nul besoin d’électricité. La flamme offre un contrôle très fin sur la fusion, précieux pour les travaux délicats sur métaux fins. L’équipement de base est peu coûteux et durable. Le procédé fonctionne sur acier, cuivre, laiton et bronze.
Les inconvénients pèsent lourd. La flamme dégageant beaucoup de chaleur autour du point de soudure, elle déforme les pièces fines ou élancées. Le procédé est très lent, ce qui le rend antiéconomique en production. Les défauts de soudure sont plus fréquents. La protection contre l’oxydation est moins fiable qu’avec un gaz inerte. Aujourd’hui, le procédé ne survit que dans des contextes très spécialisés : restauration d’anciens appareils, travaux d’artisanat sur matériaux précieux, ou en l’absence d’électricité.
Le MMA l’a largement supplanté dans l’usage courant, et le TIG pour les travaux de qualité.
Procédés spécialisés
Au-delà des quatre procédés à l’arc, d’autres technologies existent pour des applications très spécifiques, dictées par le métal ou les contraintes de précision.
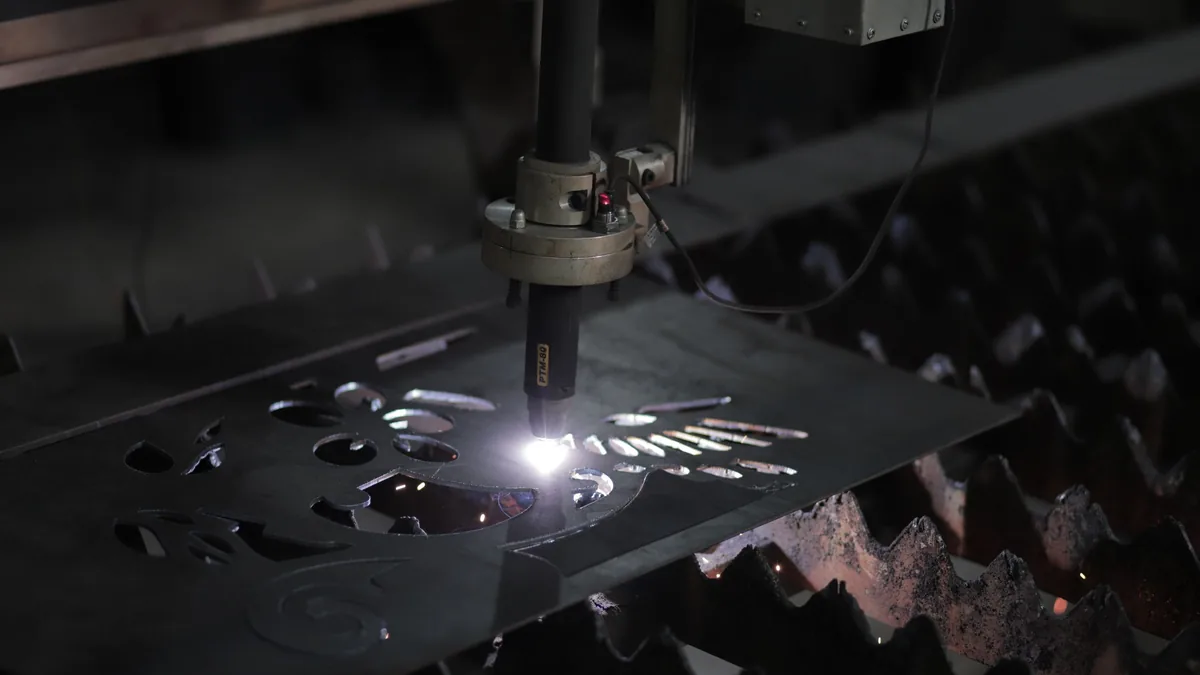
Le plasma
Il produit un jet de gaz ionisé à très haute température, permettant de couper et de souder des métaux fins ou exotiques avec une extrême précision. Il s’utilise dans l’aéronautique et l’électronique.
Le laser
Il focalise un faisceau très intense qui fusionne les métaux sans contact. La précision est exceptionnelle, les déformations thermiques quasi nulles. Il s’adresse aux pièces de très grande valeur, aux assemblages microscopiques ou aux métaux difficiles à traiter autrement.
La soudure par résistance
Par point, molette ou bossage, elle passe un courant électrique intense à travers deux pièces en contact. La résistance au passage du courant chauffe les pièces jusqu’à fusion localisée. C’est le procédé de l’industrie automobile : extrêmement rapide, totalement automatisable, parfait pour assembler des tôles fines en série.
La soudure à l’état solide
Friction, ultrasons, diffusion, explosion : ces procédés fusionnent deux métaux sans passage à l’état liquide. Ils s’adressent à des métaux très difficiles ou à des alliages où la fusion classique ne peut pas s’envisager.
Comment choisir son procédé de soudure
Sélectionner le bon procédé dépend de plusieurs facteurs imbriqués : le métal, l’épaisseur, la vitesse requise, la finition souhaitée et le lieu du chantier. La grille ci-dessous résume les critères de choix de chaque procédé.
MMA
Maintenance, réparation, chantier, toutes épaisseurs, polyvalence. Lent, moins esthétique.
MIG/MAG
Production, vitesse, métaux épais, acier courant. Pas de très fines épaisseurs.
TIG
Qualité, aluminium, inox fin, finition visible. Lent, demande de la maîtrise.
Flamme
Restauration, artisanat, métaux très fins. Très lent, peu d’équipement requis.
Spécialisés
Cas extrêmes, métaux exotiques, haute précision.
Si vous travaillez sur l’acier courant, d’épaisseur moyenne à forte, et cherchez la vitesse : le MIG/MAG est le choix naturel, notamment pour les portails et les garde-corps.
Si vous assemblez de l’aluminium fin ou de l’inox, et que la finition visible importe : le TIG est indispensable, malgré sa lenteur relative.
Si vous êtes sur le terrain, sans infrastructure, et devez rester polyvalent : le MMA reste l’outil universel, même s’il est plus lent.
Si vous restaurez du patrimoine ou travaillez des métaux précieux : le TIG d’abord, la flamme en artisanat spécialisé.
Si vous produisez en grande série : le MIG/MAG, voire l’automatisation avec la soudure par résistance si les volumes justifient l’investissement.
Questions fréquentes
Peut-on utiliser le MIG sur de l’aluminium ?
Oui, mais c’est moins courant et cela demande des réglages spécifiques. Le fil d’apport doit être en aluminium, et le gaz inerte (MIG pur). L’aluminium se conduit différemment de l’acier, ce qui rend le MIG moins stable. Beaucoup préfèrent le TIG pour l’aluminium, qui offre davantage de contrôle.
MIG et MAG, c’est la même chose ?
Non. MIG signifie gaz inerte (argon ou hélium), utilisé surtout pour l’aluminium et les inox. MAG signifie gaz actif (dioxyde de carbone ou mélange), utilisé pour l’acier courant. Le choix du gaz dépend du métal. Pour l’acier industriel, le MAG est standard.
Le TIG est-il toujours meilleur en qualité ?
En finition et précision, oui. Mais « meilleur » dépend du contexte. Pour la vitesse de production, le MIG/MAG écrase le TIG. Pour une pièce esthétique, le TIG gagne. Pour une réparation sur chantier, le MMA est plus pratique. Chaque procédé est meilleur dans son domaine.
Quel procédé choisir pour du travail en extérieur sur chantier ?
Le MMA est le favori. Il tolère le vent, l’humidité et fonctionne sans gaz de protection. Le MIG/MAG craint le vent qui disperse le gaz. Si le vent est bien maîtrisé et peu violent, le MIG reste possible. La flamme est envisageable mais lente. Le TIG, très sensible au vent, s’exclut en extérieur découvert.
Quel est le coût comparé des différents équipements ?
Le MMA demande un équipement minimal (générateur et masse), le moins cher. Le MIG/MAG exige un générateur, un dévidoir et une bouteille de gaz, ce qui élève la dépense. Le TIG ajoute une source haute fréquence et une alimentation en argon, plus onéreux encore. Pour des précisions tarifaires, demandez un devis à un soudeur ou à un revendeur de matériel.