Soudure inox : les pièges à éviter
- Fiche
- 05-02
- Rubrique
- Souder chez soi
- Matière
- Inox, acier
- Auteur
 Gabriel Chevalier
- Mis à jour le
- Lecture
- 5 min
La soudure de l’inox n’obéit pas aux mêmes règles que celle de l’acier au carbone. Deux problèmes la dominent : une dilatation thermique plus élevée et un risque de perte de résistance à la corrosion appelé brûlure chromique. Avant de décider si vous pouvez le faire vous-même, comprendre ces pièges est essentiel.
Qu’est-ce qui rend la soudure inox si différente ?
L’acier inoxydable exige un minimum de 10,5 % de chrome pour conserver sa résistance à la corrosion. C’est ce qui le protège de la rouille dans les environnements humides ou salins. Mais cette composition lui donne aussi une propriété qui complique le soudage : une dilatation thermique plus élevée que l’acier au carbone et une conductivité thermique plus faible.
Conséquence : lors du soudage, l’inox chauffe vite et refroidit lentement. Cela crée des déformations et des tensions internes à la soudure. Sur un portail ou un garde-corps, une petite déformation du pied peut suffire à faire fonctionner l’ensemble de travers.
Le second problème porte un nom : la brûlure chromique. Quand l’apport de chaleur est mal maîtrisé pendant le soudage, le chrome à proximité de la soudure s’oxyde. Or, c’est précisément ce chrome qui assure la protection contre la corrosion. Vous obtenez alors une soudure qui ressemble à de l’inox mais qui rouille comme l’acier ordinaire.
Acier inoxydable
Dilatation thermique élevée, conductivité thermique faible : il chauffe vite, refroidit lentement et se déforme. Le chrome qui le protège peut s’oxyder près de la soudure si la chaleur est mal dosée.
Acier au carbone
Dilatation plus faible, conductivité thermique plus stable, et aucune oxydation du chrome à redouter puisqu’il n’en contient pas. C’est pour cela que les soudeurs peu expérimentés le trouvent « bien plus facile ».
Les trois procédés : TIG, MIG, MMA, quand choisir lequel ?
Il existe trois procédés principaux pour souder l’inox. Chacun répond à des contraintes différentes et demande un niveau d’équipement distinct.
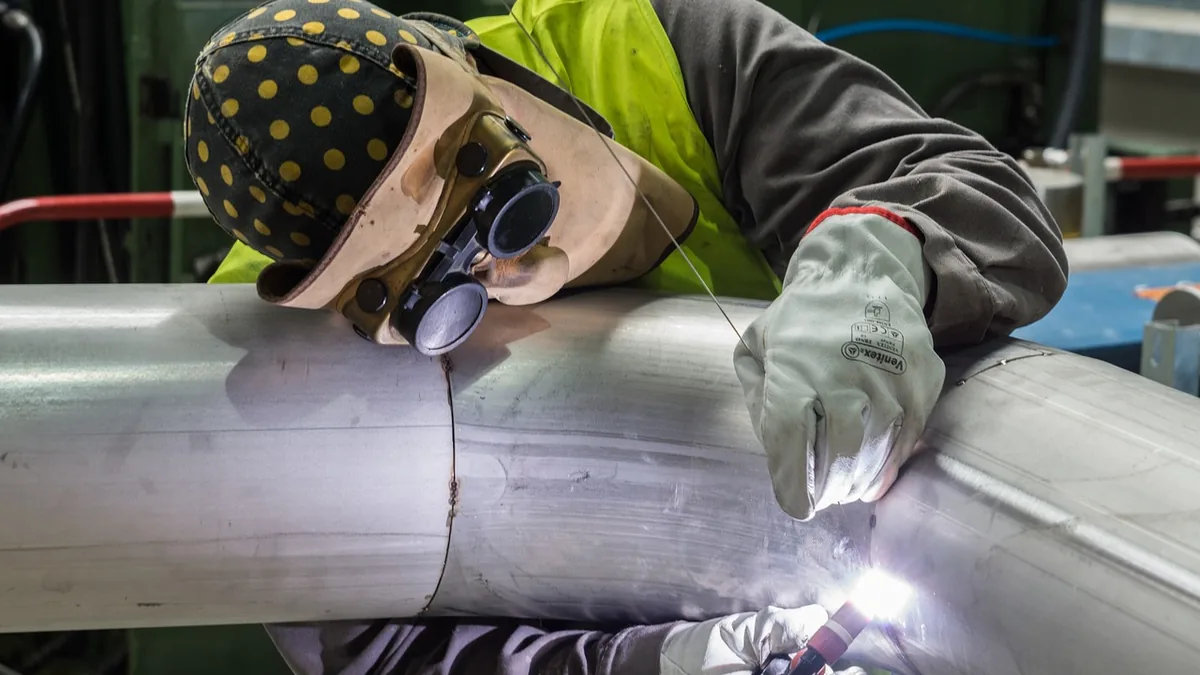
TIG (Tungsten Inert Gas)
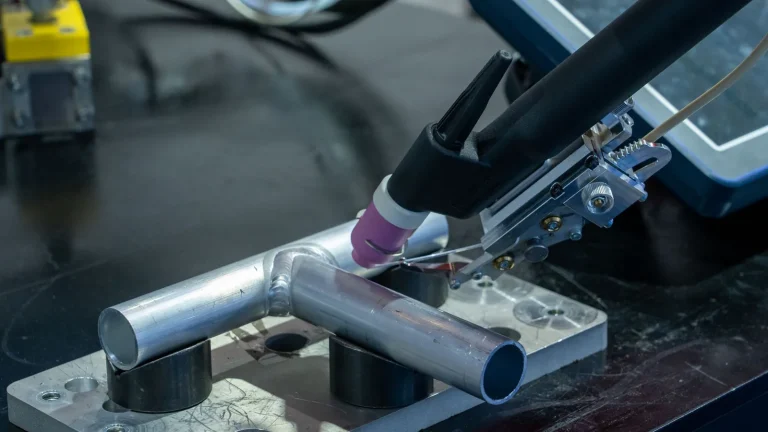
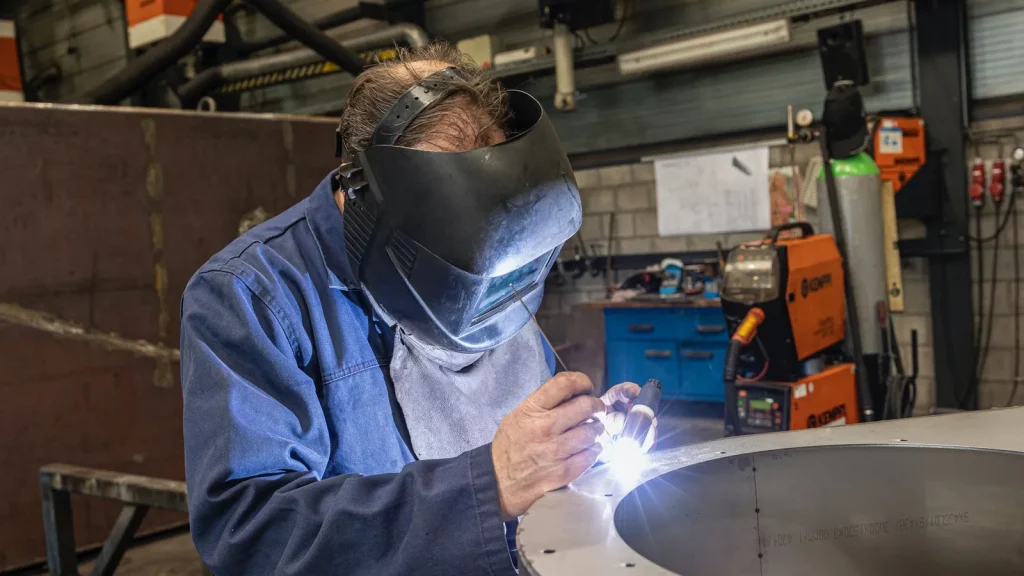
Le meilleur rendu et la plus grande précision. Vous contrôlez la chaleur pas à pas, le cordon sort propre sans projections, et le risque de brûlure chromique baisse sensiblement. Plus coûteux et plus exigeant en expérience, il convient aux portails d’entrée et aux garde-corps où l’aspect compte autant que la fonction.
MIG (Metal Inert Gas)
Plus économe et plus rapide, surtout sur les fortes épaisseurs. Le rendu est moins propre : des projections apparaissent et il faut nettoyer après. C’est le choix quand le volume prime sur la finesse ; sur de la serrurerie légère, il est moins approprié.
MMA (électrode enrobée)
Le plus simple et le plus polyvalent. Pas besoin de gaz de protection extérieur : l’enrobage de l’électrode l’assure. C’est le choix du débutant qui veut apprendre sans se compliquer la vie.
Quel que soit le procédé, le gaz de protection joue un rôle majeur. Les mélanges courants associent l’argon à une faible proportion de CO₂ ou d’O₂. Cet ajout de gaz actif améliore la stabilité de l’arc et la régularité du cordon, ce qui réduit le risque de défaut et d’oxydation.
Portails et garde-corps inox : les pièges spécifiques
La métallerie, c’est-à-dire les portails, garde-corps, balustrades et éléments de façade, impose ses propres contraintes. L’esthétique compte autant que la solidité, et la déformation est votre ennemi numéro un sur ce type de réalisation.
Pour la minimiser, il faut souder vite, fin et avec peu de métal d’apport. Chaque gramme de métal supplémentaire ajoute de la chaleur et du retrait au refroidissement. Le bridage, qui consiste à immobiliser solidement la pièce pendant le soudage, est crucial : vous maintenez la géométrie jusqu’au refroidissement complet, puis vous desserrez progressivement pour éviter des chocs thermiques.
Second point critique : la protection envers. Sur un portail ou un garde-corps exposé à la pluie, aux éclaboussures ou à l’air marin, le revers de la soudure doit être protégé, sinon l’envers s’oxyde et commence à rouiller. Un passage d’argon derrière la pièce pendant le soudage élimine ce risque. Si la pièce est en contact avec de l’eau stagnante ou des aliments, cette protection est indispensable.
Quand ne pas souder : la colle inox
Souder n’est pas toujours la bonne solution. Une alternative existe : la colle inox, qui polymérise à froid et crée une liaison aussi solide qu’une soudure traditionnelle. Elle fonctionne par adhérence chimique, sans apport de chaleur.
L’avantage principal : zéro déformation. Pas de chaleur, pas de risque de brûlure chromique, pas d’oxydation du revers, et la pièce conserve exactement sa forme. Cette solution est utilisée dans les garde-corps en kit et les montages où la géométrie doit rester précise.
Les quatre points à vérifier avant de souder l’inox
Avant de commencer, passez en revue quatre points essentiels pour éviter les déceptions après coup.
Ce qu’il faut vérifier ailleurs
Certaines données dépendent de votre projet et ne peuvent pas être généralisées. Le coût d’un équipement TIG dépasse celui d’un poste MMA de base, mais il varie selon le fournisseur ; le prix d’une prestation en TIG dépend de l’atelier sollicité, et le temps de soudage par mètre linéaire du procédé, de votre expérience et de la complexité de la pièce.
La température à ne pas dépasser dépend de la nuance d’inox, par exemple 304 ou 316 : chaque nuance a ses propres limites thermiques, à relever sur la fiche technique du fabricant de l’alliage. Enfin, pour un garde-corps inox, la conformité aux normes applicables gagne à être vérifiée par un architecte ou un bureau d’études avant la réalisation.