Soudure semi-automatique : procédé MIG et MAG
Procédé avec fil-électrode alimenté automatiquement. Comprenez MIG et MAG, leurs différences et avantages pour souder les structures métalliques.
- Fiche
- 05-03
- Rubrique
- Souder chez soi
- Matière
- Acier, inox
- Auteur
 Gabriel Chevalier
- Mis à jour le
- Lecture
- 6 min
La soudure semi-automatique est un procédé qui alimente automatiquement un fil-électrode continu pendant que vous contrôlez le pistolet à la main. Courant continu ou pulsé, protection gazeuse, dépôt métallique rapide : c’est la technique de choix quand il faut assembler des structures métalliques de taille moyenne à grande et que la cadence compte. Comprendre son fonctionnement, ses variantes (MIG, MAG) et ses points forts permet de saisir pourquoi tant d’ateliers la privilégient.
Qu’est-ce que la soudure semi-automatique ?
Le semi-automatique fonctionne sur un principe simple : un fil-électrode est alimenté automatiquement vers la zone de soudage pendant que vous guidez le pistolet à la main. L’arc électrique fond le fil et la pièce, la protection gazeuse enveloppe le bain de fusion et prévient l’oxydation.
Le nom vient de ce que le mécanisme automatise l’avancée de l’électrode, mais vous conservez le guidage, l’angle et la vitesse de progression. Ce n’est ni du robotisé, où tout est programmé, ni du manuel comme le MMA ou le TIG, où vous tenez vous-même l’électrode ou la baguette.
Le courant utilisé est continu. Dans certaines machines, il peut être pulsé : l’intensité alterne entre deux valeurs pour améliorer la pénétration et la qualité du cordon. Ce détail reste secondaire pour comprendre le procédé dans son ensemble.
MIG ou MAG : quelle différence ?
Le semi-automatique porte deux noms selon le gaz utilisé. Cette différence n’est pas cosmétique : elle détermine quel métal vous pouvez souder.
MIG (Metal Inert Gas)
Gaz inerte, typiquement l’argon pur ou en mélange. Il est destiné aux métaux non ferreux : aluminium, cuivre et leurs alliages. L’inertie du gaz préserve la qualité de la soudure sur ces matériaux délicats.
MAG (Metal Active Gas)
Gaz actif, souvent du dioxyde de carbone pur ou mélangé à de l’argon. Il s’adresse aux aciers carbone et inoxydables : le gaz actif assure une pénétration plus profonde et une meilleure liaison sur l’acier, avec une excellente productivité.
En pratique, si vous assemblez des pièces en aluminium, vous cherchez un poste MIG. Si vous travaillez l’acier ou l’inox, c’est du MAG. Cette distinction oriente le choix de la machine et du consommable : fil et gaz appropriés.
Avantages du procédé semi-automatique
Plusieurs points forts expliquent pourquoi le semi-automatique domine dans les ateliers de production métallique.
Une vitesse très élevée
Contrairement au TIG, qui progresse lentement pour maintenir la qualité, ou au MMA, qui demande des pauses entre les passes, le semi-auto avance vite et sans interruption. Le taux de dépôt de métal, c’est-à-dire la quantité de matière fusionnée par minute, est aussi très important : une grosse soudure se remplit vite.
Pas de laitier à décaper
Les procédés à flux comme le MMA produisent une croûte minérale qu’il faut nettoyer entre chaque passe. Ici, le gaz de protection suffit : un gain de temps et de fatigue pour l’opérateur.
Toutes les positions
Plat, vertical montant ou descendant, plafond : l’opérateur adapte sa vitesse et son angle selon la géométrie du joint, sans retourner la pièce ni changer de procédé.
Une large plage d’épaisseurs
De la tôle mince aux structures épaisses, il suffit d’adapter le diamètre du fil et l’intensité ; la technique reste la même.
Quand utiliser la soudure semi-automatique ?
Le semi-automatique excelle dans des contextes bien définis. Si vous devez produire plusieurs pièces identiques ou assembler une structure complexe en plusieurs passes, c’est lui qu’on appelle.
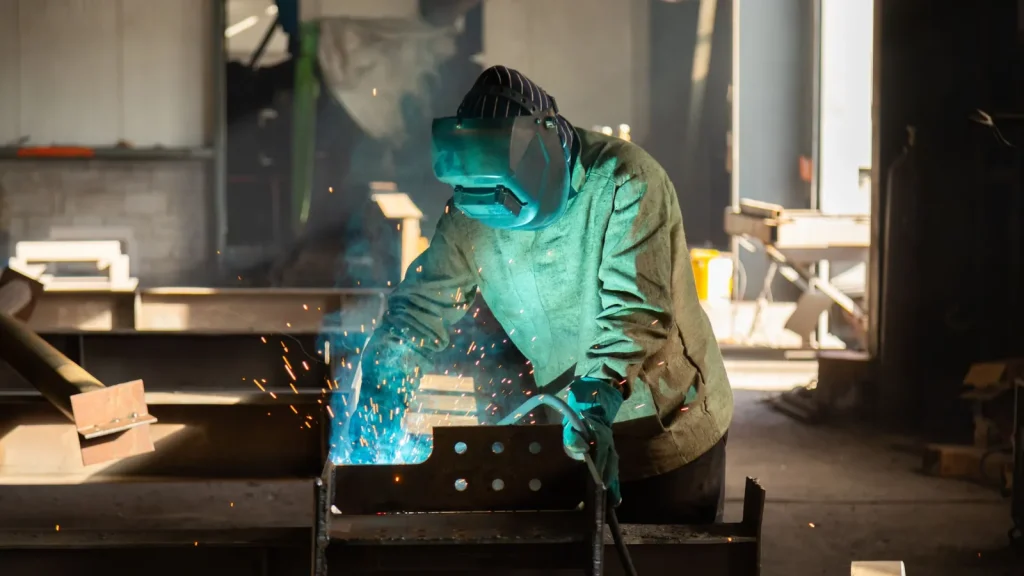
Les charpentes métalliques en font un usage massif : gros profils, soudures longues et cadences soutenues jouent en sa faveur. Les structures navales, les bennes de camion, les engins de travaux publics, la carrosserie de véhicules industriels, les ouvrages d’art : partout où il faut assembler beaucoup de métal rapidement et solidement, le semi-auto s’impose.
C’est aussi le meilleur choix quand la pénétration et la résistance doivent être garanties. Il offre un contrôle cohérent de la pénétration et une reproductibilité élevée d’une soudure à l’autre, ce qui en fait la technique de référence pour les structures soumises à des contraintes mécaniques ou dynamiques importantes.
En revanche, il n’est pas idéal pour les petites pièces fines ou les retouches délicates, qui demandent une maîtrise plus fine que le semi-auto ne peut fournir aisément. Les ateliers qui font beaucoup de petites pièces préfèrent le TIG.
Limites et points d’attention
Rentable surtout en série
Pour une ou deux soudures ponctuelles, l’investissement dans l’équipement et la mise en route ne se justifie pas : c’est une technique de productivité, pas d’occasionnel.
Moins fin que le TIG
Sur les matériaux délicats (aluminium fin, certains aciers inoxydables sensibles à la fissuration), le TIG contrôle mieux l’apport thermique et reste plus sûr sur les assemblages critiques ou les faibles épaisseurs.
Un gaz fiable et régulier
Une rupture d’alimentation, une fuite ou une humidité dans le tuyau ruinent la qualité de la soudure. Ce point de vigilance n’existe pas avec le flux du MMA.
Une préparation soignée
Chanfreins, propreté des bords, espacement : tout influe sur la qualité du joint. Sur un acier brut très rouillé ou calaminé, un nettoyage préalable est nécessaire pour une bonne adhérence.
Aucun procédé n’est parfait : le semi-automatique demande donc d’être choisi pour le bon chantier, avec une préparation sérieuse des pièces et un gaz de protection irréprochable.
Équipement minimal et sécurité
Pour souder en semi-automatique, il faut réunir quelques éléments de base. Le poste de soudage en est le cœur : il régule le courant, l’intensité et souvent la tension de façon autonome, et doit être dimensionné selon l’épaisseur et le type d’assemblage visé.
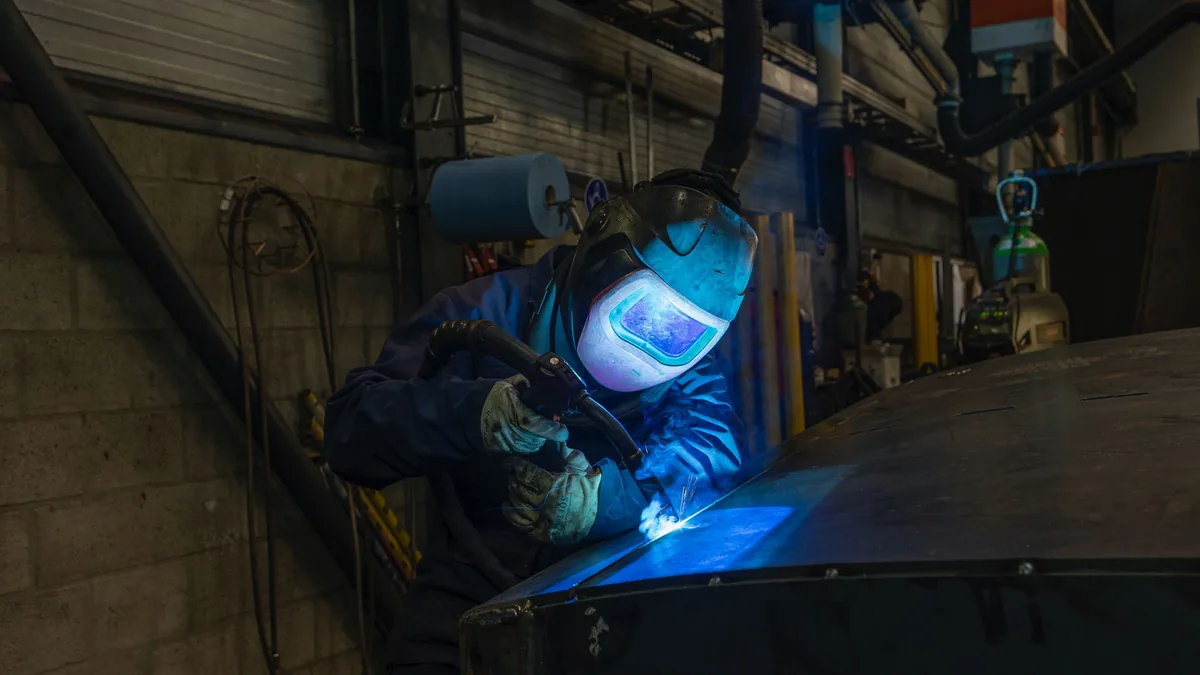
Le pistolet intègre le contact de fil et la bobine de dévidage. Le fil-électrode continu (acier, inox ou aluminium selon le cas) avance sans interruption et se décline en différents diamètres selon l’épaisseur à souder. Le gaz de protection est stocké en bouteille, argon pour le MIG, CO₂ ou mélange pour le MAG, et son débit doit être régulé à la source pour protéger le bain de fusion en continu.
La sécurité passe par les équipements de protection classiques : casque de soudage avec fenêtre teintée et filtre autonoirci de préférence, gants en cuir épais, tablier ignifugé, chaussures de sécurité et vêtements fermés sans synthétiques. Le semi-auto produit un arc intense et de la chaleur radiante, la protection oculaire est donc non négociable.
Une bonne ventilation est tout aussi essentielle. Le gaz se disperse rapidement, mais les vapeurs métalliques doivent être évacuées : un système d’aspiration à la source ou une bonne aération naturelle fait partie des prérequis pour travailler sainement.