Soudure TIG : procédé de haute qualité et précision
- Fiche
- 05-06
- Rubrique
- Souder chez soi
- Matière
- Inox, aluminium
- Auteur
 Gabriel Chevalier
- Mis à jour le
- Lecture
- 8 min
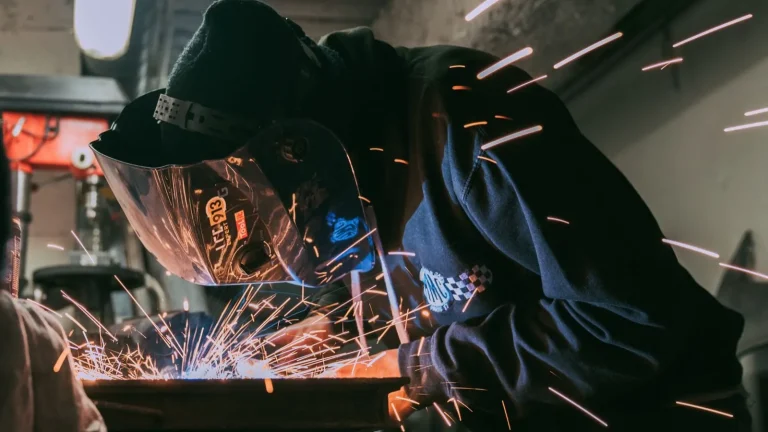
La soudure TIG, ou GTAW en anglais (Gas Tungsten Arc Welding), utilise une électrode non consommable en tungstène pour créer l’arc électrique qui soude les métaux sous protection gazeuse inerte. C’est un procédé de référence quand la qualité et la précision priment : il offre une maîtrise thermique fine et produit des soudures très solides, au prix d’une vitesse plus lente que les autres techniques.
Qu’est-ce que la soudure TIG ? Définition rapide
Le sigle TIG signifie « Tungsten Inert Gas », un nom qui résume exactement le procédé : une électrode de tungstène qui brûle dans un gaz inerte. On le désigne aussi sous le sigle GTAW (Gas Tungsten Arc Welding).
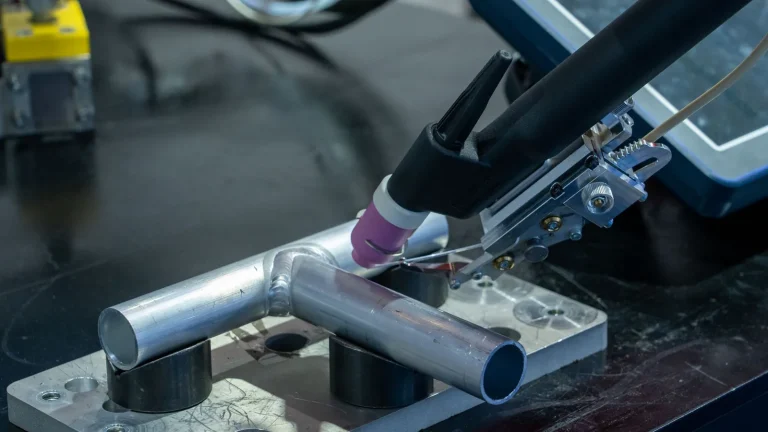
Le TIG fonctionne sur un principe simple : un arc électrique se crée entre l’électrode (qu’on tient à la main) et la pièce à souder. Cette électrode ne fond jamais, contrairement aux autres procédés : elle crée la chaleur sans se consumer. Un flux de gaz inerte (généralement de l’argon) entoure le bain de fusion et éloigne l’air, l’oxydation et les impuretés.
Cette combinaison explique pourquoi le TIG est réputé pour ses soudures impeccables : peu de projections, aspect esthétique soigné, et surtout une liaison métallurgique très solide. On l’appelle parfois le « soudage de bijoutier », tant la progression doit être maîtrisée et précise.
Comment fonctionne le TIG ? Le processus en détail
Le cœur du TIG réside dans l’électrode de tungstène. Contrairement au MIG ou à l’électrode enrobée, le tungstène ne se liquéfie pas au cours de la soudure. C’est ce qui en fait une électrode non consommable, durable à travers des centaines de cordons sans besoin de remplacement.
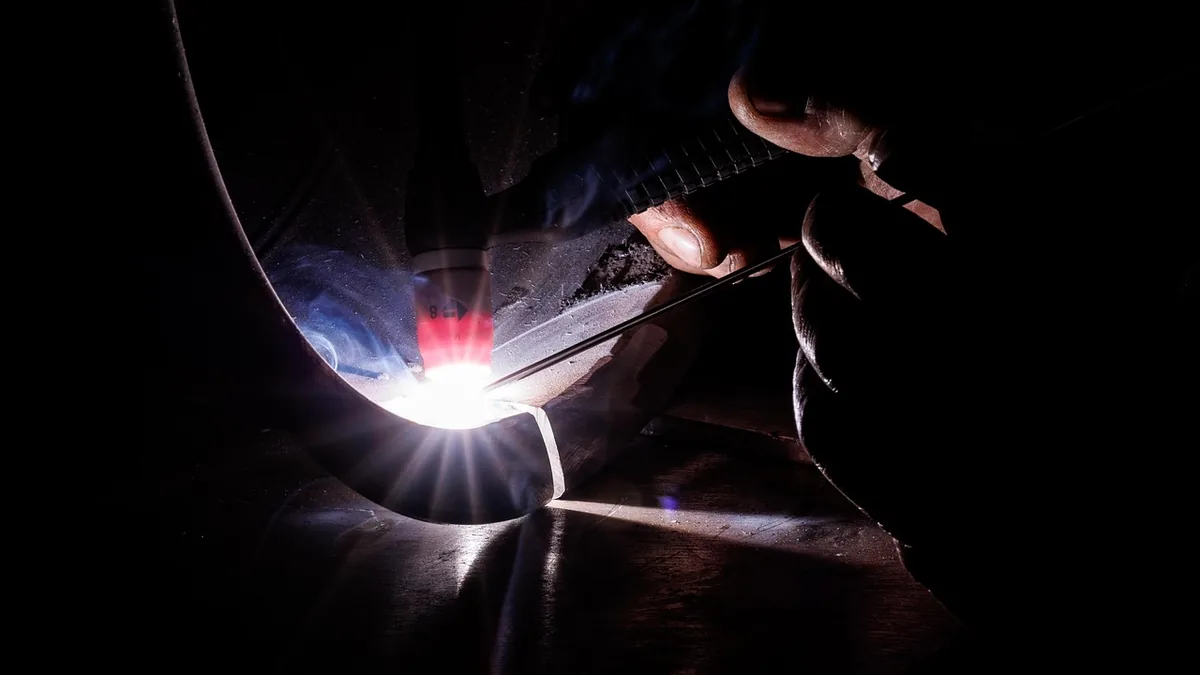
L’arc électrique monte à une température considérablement plus élevée que le point de fusion des métaux courants. Cette différence permet de créer un bain liquide très localisé et facile à maîtriser avec précision : c’est ce contrôle fin de la zone de fusion qui distingue le TIG de ses concurrents.
Le gaz de protection est un élément critique du procédé. L’argon pur est le standard de référence ; on peut aussi utiliser des mélanges argon-hélium (pour augmenter la chaleur apportée) ou argon-hydrogène (pour des cas particuliers). Ce gaz balaie tout l’air autour de la zone d’arc et du bain en fusion, ce qui empêche l’oxydation immédiate qui rendrait la soudure fragile.
L’apport de matière s’effectue soit par une baguette tenue à la main, soit par un fil dévidé automatiquement, soit parfois pas du tout : certaines soudures se font en fusion pure, sans ajout externe, quand on fusionne deux bords l’un contre l’autre. Cette flexibilité est un atout du TIG par rapport aux autres techniques.
Métaux et matériaux soudables au TIG
Aciers inoxydables
Les candidats idéaux du TIG. Le gaz inerte protège l’inox de l’oxydation lors du refroidissement, ce qui est crucial pour préserver sa tenue à la corrosion. C’est pourquoi les tuyauteries alimentaires, les conteneurs de transport et les installations aéronautiques privilégient le TIG sur l’inox.
Aluminium et alliages
Ils se soudent très bien au TIG, avec une difficulté : ce métal évacue beaucoup de chaleur, ce qui exige une puissance d’arc supérieure et une maîtrise plus affirmée. Les alliages aluminium-magnésium ou aluminium-cuivre nécessitent une expertise adaptée.
Titane, nickel, inox duplex
Le titane, les alliages de nickel et même l’inox duplex, réputé difficile, se confient aussi au TIG. Cet éventail explique pourquoi le procédé domine dans l’aérospatial et les industries de la pression : là où l’erreur n’est pas permise, le TIG s’impose.
Tôles fines
Elles deviennent soudables sans déformation grâce au contrôle thermique du TIG. Un MIG ou un MMA enverrait trop de chaleur d’un coup ; le TIG dose l’énergie avec précision, sans brûler le métal.
Vitesse et efficacité : ce qui change selon le métal
La vitesse de progression du TIG s’exprime en centimètres par minute. En conditions courantes, elle oscille selon l’alliage et l’épaisseur de la pièce. Certains réglages de haute performance atteignent des vitesses supérieures, mais c’est une exception qui demande une expérience confirmée.
Comparé au MIG, qui dépasse largement le TIG en production horaire, ou même au MMA, plus rapide, le TIG affiche une cadence inférieure. Cette lenteur est la conséquence directe du contrôle : on ne peut pas aller vite tout en gardant une fusion précise et une protection gazeuse optimale.
L’épaisseur du métal change tout. Une tôle fine se parcourt plus lentement encore, pour ne pas la trouer. Un tube épais demande une vitesse modérée mais une intensité suffisante. L’alliage joue aussi : l’aluminium, mauvais conducteur thermique, exige une avance régulière pour ne pas créer de retard de fusion ou de surélévation excessive. La géométrie du joint compte enfin : une soudure en angle n’offre pas le même parcours qu’une soudure bout à bout, ce qui modifie le rythme de travail et demande d’adapter les réglages d’intensité et de vitesse.
Avantages du TIG : quand l’utiliser
Le premier avantage, c’est la qualité de la liaison. Une soudure TIG bien exécutée est très solide et résiste mieux à la corrosion. C’est pourquoi on la confie aux applications critiques où la durabilité compte vraiment.
Le contrôle de chaleur du TIG est excellent. Une pièce de ferronnerie fine ou une réparation délicate conserve sa structure et sa géométrie. Un portail en acier forgé ne se voilera pas après soudage au TIG comme il pourrait le faire avec un autre procédé : la zone affectée par la chaleur reste étroite et maîtrisée.
La surface de soudure sort propre, avec peu de projections. Un cordon TIG se présente régulier et brillant, sans laitier ni projections à enlever. Pour les éléments visibles (marquises, garde-corps, ornements), cet atout est décisif. Enfin, le TIG permet de souder les métaux difficiles avec une sécurité accrue : l’aluminium, le titane et l’inox alimentaire acceptent le TIG mieux que d’autres procédés, grâce à ce contrôle thermique et à cette protection gazeuse fiables.
Applications du TIG : où on le rencontre
La tuyauterie de pression, en acier ou en inox, utilise le TIG notamment en première passe, en exploitant sa maîtrise thermique pour poser une base de qualité. Les conteneurs de transport de produits chimiques ou alimentaires exigent une soudure fiable : aucune fuite n’est tolérée, et la fiabilité du TIG justifie le temps investi pour assurer l’étanchéité et la pérennité.
L’aéronautique et le spatial exploitent le TIG pour les assemblages critiques : fuselages, moteurs, réservoirs sous pression. Chaque soudure y fait l’objet d’une inspection rigoureuse et répond à des normes exigeantes.
La restauration de pièces anciennes en acier ou en alliages rares profite de la maîtrise thermique du TIG. Une arche de cour d’immeuble haussmannien ou une ferronnerie du XIXe siècle se répare au TIG pour conserver sa structure sans l’endommager par surchauffe.
En ferronnerie fine et contemporaine, portails et garde-corps exigent aussi le TIG. L’absence de projections et la finition soignée renforcent la perception de qualité de l’ouvrage, car ces éléments restent visibles et doivent présenter un aspect impeccable. La tuyauterie alimentaire en inox haute pureté est, elle aussi, soudée au TIG pour éviter toute impureté ou oxydation qui pourrait compromettre l’hygiène et la sécurité alimentaire.
TIG, MIG ou MMA : les vraies différences
L’électrode
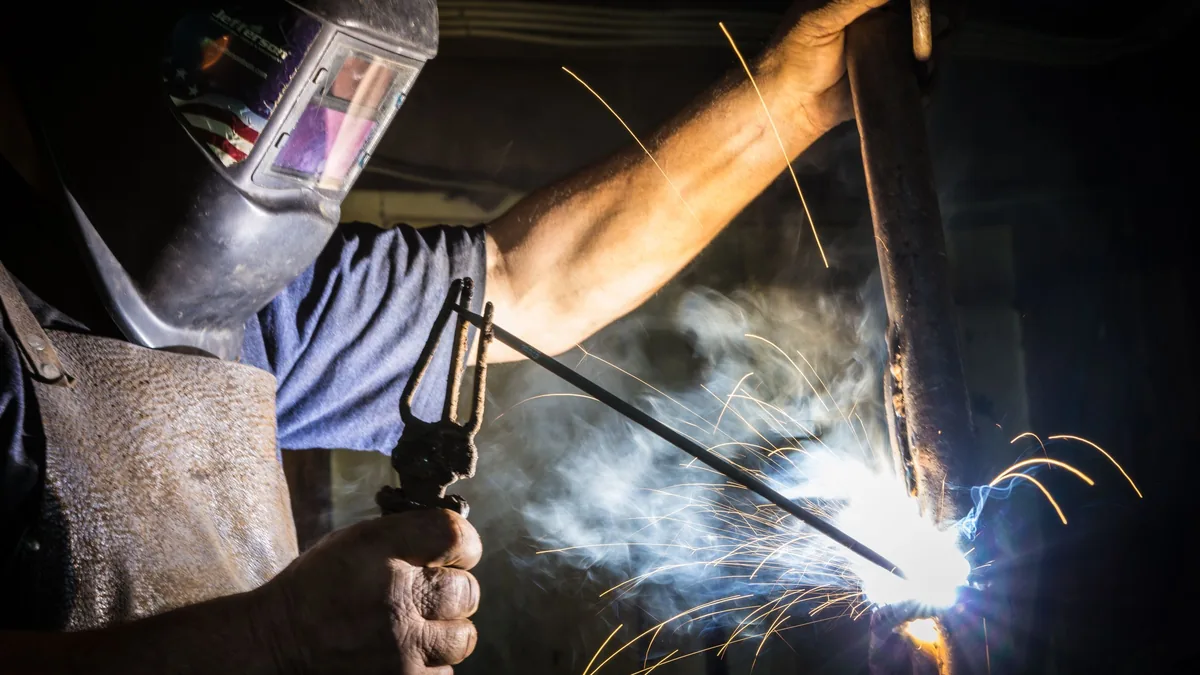
Le TIG utilise une électrode non consommable en tungstène ; le MIG fond une électrode-fil ; le MMA (bâton enrobé) brûle un consommable épais. Cela change tout pour l’apprentissage, l’entretien et le coût des consommables.
La vitesse
Le MIG dépasse largement le TIG en production horaire, le MMA se situe entre les deux. Si la fabrication demande une cadence rapide, le MIG gagne en productivité ; pour la qualité absolue, le TIG s’impose.
La facilité d’accès
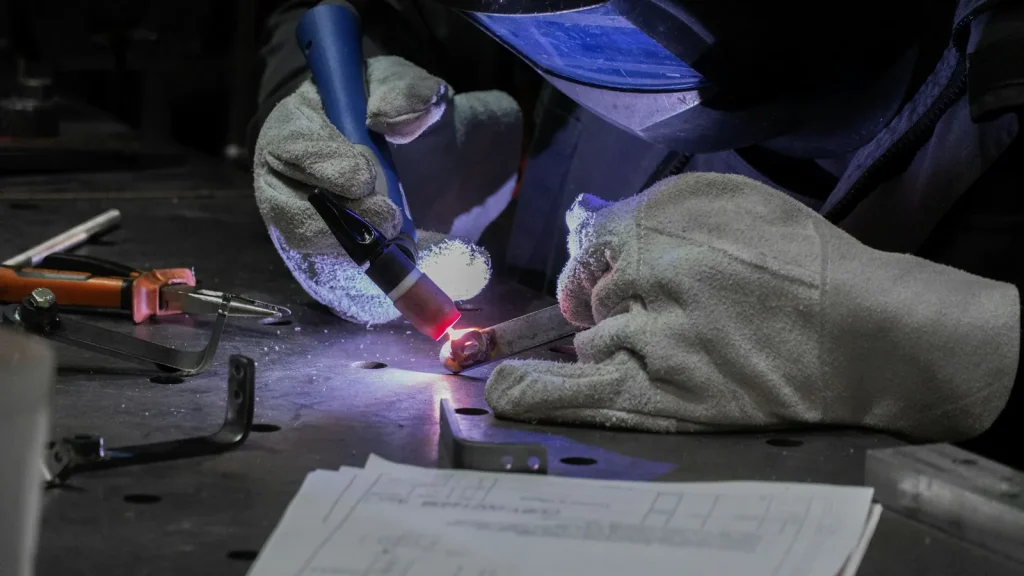
Le MIG est plus simple à débuter : il suffit d’appuyer sur une gâchette. Le TIG demande une coordination de trois mains (torche, baguette, pédale) et de l’expérience. Le MMA réclame aussi une habitude, notamment pour maintenir l’arc constant.
La qualité intrinsèque
Si les trois procédés sont bien maîtrisés, le TIG offre une soudure supérieure en compacité et en absence de porosité. Le MIG peut être excellent mais demande un réglage plus rigoureux ; le MMA est capable et courant, mais moins constant.
Le coût
Le TIG consomme du gaz inerte en continu (argon), ce qui pèse à chaque minute ; le MIG demande aussi du gaz ; le MMA ne brûle que de l’électricité et de l’électrode enrobée, moins cher à la minute. Mais sur une soudure critique, qu’il faudrait recommencer plusieurs fois avec d’autres procédés, c’est le TIG qui gagne au final.
Équipement et installation TIG
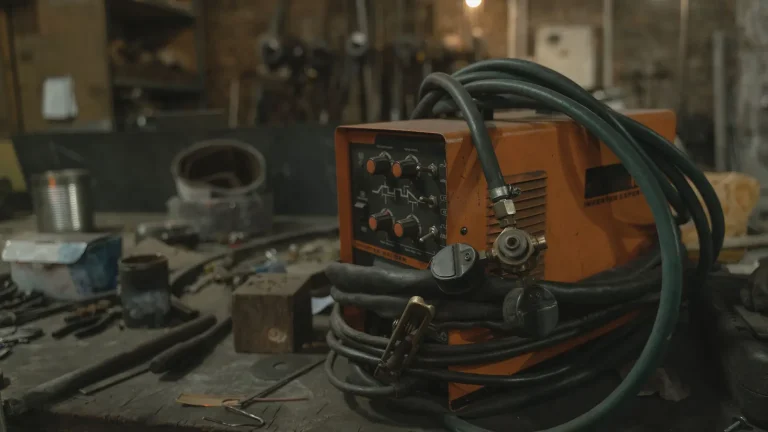
Un poste TIG comporte une alimentation qui délivre le courant (continu pour l’acier, alternatif pour l’aluminium, ou mixte pour les deux). Cette alimentation pilote l’intensité de l’arc en fonction du réglage de la pédale ou du système de commande.
L’électrode, en tungstène pur ou dopé selon les modèles, s’insère dans une torche refroidie à l’eau ou à l’air. Son diamètre varie selon la précision et l’intensité requises : plus elle est fine, plus la précision gagne, mais moins elle accepte l’intensité électrique. Le gaz de protection s’alimente par une bouteille (argon principalement) via un détendeur et un débitmètre ; le débit s’ajuste selon l’alliage, la couverture souhaitée et les conditions de soudage.
Les accessoires incluent les câbles (retour, torche, pédale), la pince de masse qui relie le circuit électrique à la pièce, et les joints d’étanchéité de la torche. Un système de refroidissement de la torche devient nécessaire sur les travaux continus ou de longue durée.
L’espace de travail demande une ventilation pour évacuer l’ozone et les fumées, ainsi qu’une table de travail stable et des systèmes de maintien (serre-joints, table magnétique) pour immobiliser la pièce sans tremblement pendant la soudure.