Soudure d’aluminium : techniques et défis
Souder l'aluminium : conductivité thermique 5 fois celle de l'acier, oxyde de surface, fusion sans signal visuel. Comparez TIG, MIG et CMT.
- Fiche
- 05-05
- Rubrique
- Souder chez soi
- Matière
- Aluminium, acier
- Norme citée
- ISO 9606-2
- Auteur
 Gabriel Chevalier
- Mis à jour le
- Lecture
- 7 min
La soudure d’aluminium demande des techniques différentes de celle de l’acier : sa conductivité thermique environ cinq fois supérieure, l’oxyde qui recouvre sa surface, et l’absence de signal visuel en fin de fusion rendent l’opération plus délicate. Trois procédés dominent le résidentiel — TIG, MIG et CMT — chacun adapté à une épaisseur et un niveau d’expertise différent.
Pourquoi souder l’aluminium est plus difficile que l’acier
L’aluminium conduit la chaleur environ cinq fois plus vite que l’acier, ce qui signifie que la zone fondue se refroidit très rapidement. Le soudeur doit donc agir vite, sans quoi le métal solidifie avant d’avoir pu former la liaison. Cette différence de tempo rend chaque geste critique : une pause ou une hésitation suffit à compromettre la soudure.
À cela s’ajoute une couche d’oxyde (Al₂O₃) qui recouvre toute surface d’aluminium exposée à l’air. Cet oxyde fond à une température bien supérieure à celle du métal lui-même. Cette différence signifie qu’on ne peut pas simplement chauffer et laisser faire : il faut décaper l’oxyde avant de commencer, ou risquer une soudure poreuse et sans résistance.
Enfin, contrairement à l’acier qui rougit progressivement en approchant de la fusion, l’aluminium ne change pratiquement pas de couleur. Le soudeur ne voit donc pas venir le moment où il perce la pièce, ce qui augmente le risque d’erreur grave si la technique n’est pas maîtrisée. Ces trois obstacles expliquent pourquoi on ne « bricole pas » une soudure d’aluminium : elle est techniquement possible, mais elle exige une préparation, une connaissance des paramètres et une vigilance que l’acier ne demande pas de la même façon.
Les trois procédés principaux adaptés au résidentiel
Trois méthodes ont fait leurs preuves en résidentiel et petit artisanat. Chacune répond à un besoin différent.
TIG (électrode non fusible, gaz inerte)
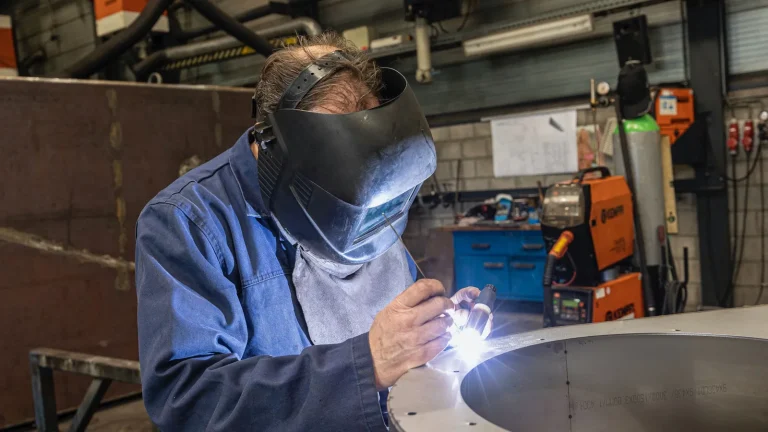
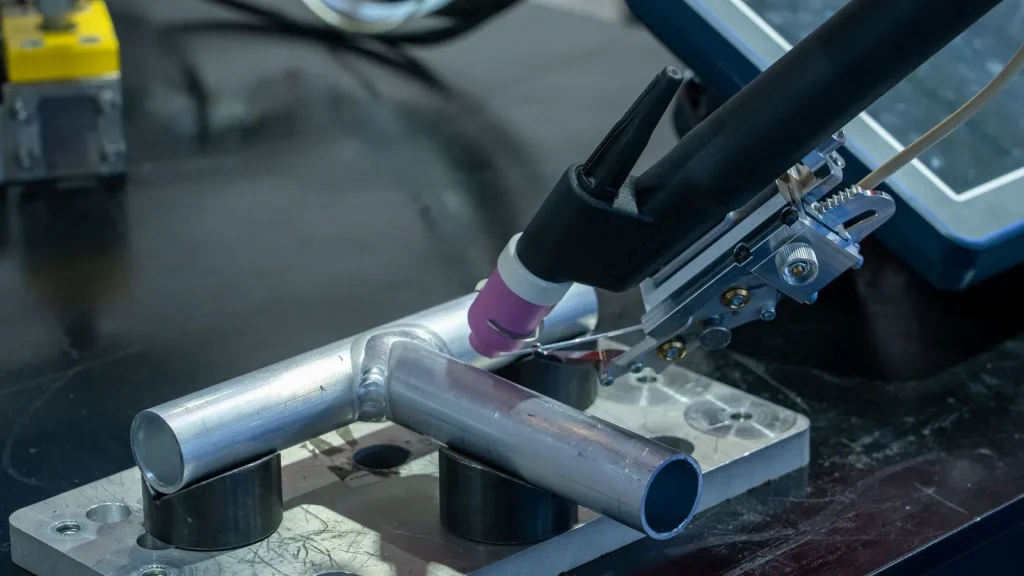
Adapté aux épaisseurs fines, de 0,8 à 6 mm. Grande précision et rendu visuel impeccable, sans projections de métal. En revanche, il exige une main stable, une bonne coordination et du temps : c’est le plus lent des trois. L’apprentissage est patient, car il faut piloter le bain d’une main tout en apportant le métal de l’autre. Il brille sur la ferronnerie fine, le mobilier, les pièces de prestige où l’apparence compte autant que la résistance.
MIG (fil d’apport continu, gaz de protection)
Il accepte des épaisseurs de 2 à 10 mm et va plus vite que le TIG. Le fil d’apport s’ajoute automatiquement, ce qui demande moins de dextérité. Son inconvénient majeur sur aluminium : le fil est mou et se déforme facilement à l’intérieur de la gaine, d’où des problèmes de continuité et d’alimentation. Il convient mieux aux petites séries ou aux réparations robustes qu’à la haute précision.
CMT (technologie pulse à très basse énergie)
Il cible les très fines épaisseurs, de 0,8 à 5 mm, avec très peu de déformation. Il demande du matériel spécialisé et reste le moins courant en amateur, mais c’est techniquement le plus doux sur les métaux minces et les alliages sensibles. Le CMT combine la vitesse du MIG avec la précision du TIG, au prix d’un investissement initial plus important.
Choisir le bon alliage
L’aluminium seul est trop mou pour la plupart des usages structurels ou mécaniques : on le renforce en l’alliant avec d’autres métaux. Le choix de cet alliage joue directement sur sa soudabilité, sa durabilité et sa tenue à la corrosion.
Alliages faciles à souder
Série 1000 : aluminium pur, très résistant à la corrosion mais de faible résistance mécanique, surtout décoratif ou pour l’emballage alimentaire. Série 3000 (manganèse) : bon compromis pour toitures et bardages, bonne tenue aux intempéries, très facile à souder. Série 5000 (magnésium) : très apprécié pour les réservoirs et structures légères, soudabilité excellente, durabilité remarquable. Série 6000 (magnésium-silicium) : excellent équilibre entre résistance mécanique, soudabilité et corrosion, courant en construction légère.
Alliages à problèmes
Série 2000 : domaine aéronautique et militaire, à éviter en soudage amateur. Série 4000 : rarement utilisé en résidentiel, soudabilité problématique. Série 7000 (zinc) : très haute résistance mécanique, mais très difficile à souder ; domaine spécialisé.
Pour un projet de portail, garde-corps ou ferronnerie résidentielle, les alliages 3000 et 6000 offrent le meilleur équilibre : soudabilité robuste, durabilité en extérieur, disponibilité chez les fournisseurs standards. Vérifiez la série de votre pièce avant de commencer — cette information figure généralement sur le matériau lui-même ou dans la documentation du fournisseur.
Préparation et points clés avant de commencer
Avant de toucher au poste, il faut éliminer l’oxyde de surface. Un brossage avec une brosse en acier — ou une brosse rotative douce sur perceuse — suffit souvent en amateur. Pour une qualité supérieure, un décapage chimique léger existe, mais c’est rare hors atelier professionnel.
Le gaz est un élément non négociable : l’argon pur est le gaz de référence, et seuls des gaz inertes conviennent (classe I de la norme NF EN ISO 14175). Pas d’air, pas de gaz actif : l’aluminium est trop sensible aux contaminants. Une protection insuffisante provoque une porosité irrémédiable. Le bain de fusion exige aussi une intensité ajustée à l’épaisseur et au procédé — il n’existe pas de réglage universel valable pour tous les cas.
Les erreurs courantes ruinent une soudure. Un apport de métal trop froid ne fusionne pas avec la pièce et crée une liaison fragile ; une zone insuffisamment chauffée trahit un oxyde mal décapé ; un gaz insuffisant ou absent provoque une fusion poreuse et sans résistance mécanique. Une vitesse de progression trop rapide n’épuise pas correctement la zone fondue, et un fil MIG déformé à l’intérieur de la gaine interrompt l’alimentation régulière.
Chacune de ces erreurs affaiblit la soudure d’une manière souvent invisible au premier regard, ce qui rend le contrôle qualité d’autant plus important après fusion.
Applications courantes en résidentiel
L’aluminium soudé apparaît surtout dans la petite métallerie et la ferronnerie légère de la maison.
Portails et portillons
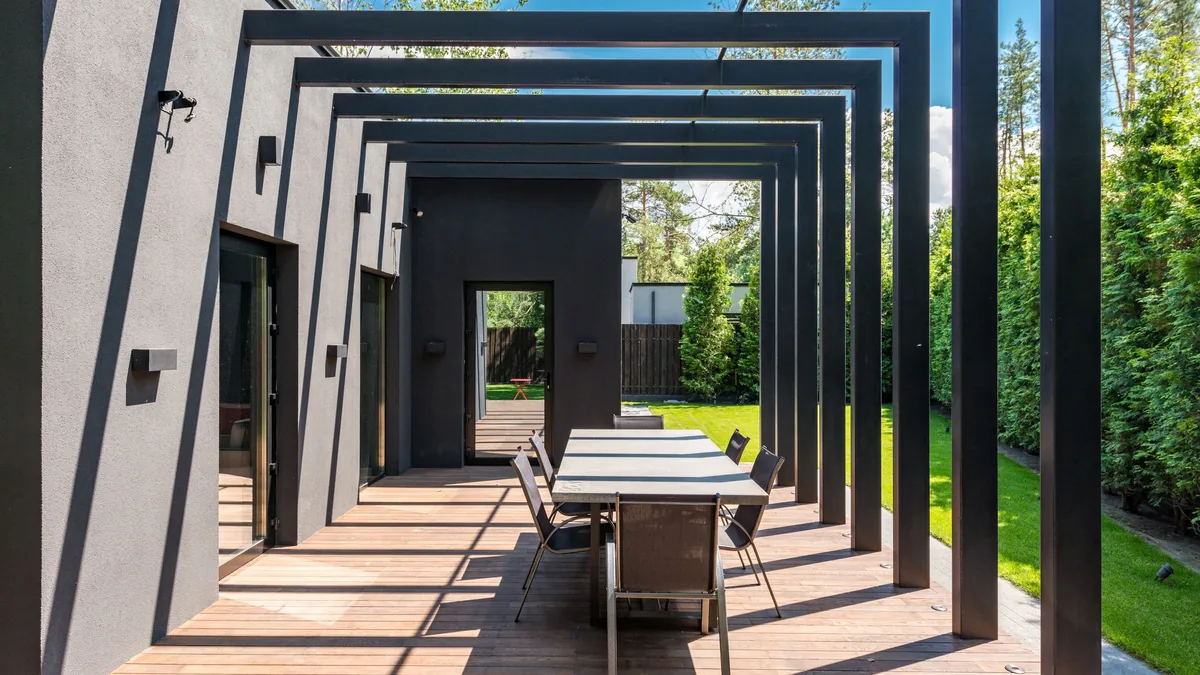
Légers, durables face aux UV et à la pluie, d’aspect moderne et épuré. Ils exigent une soudure soignée, car la continuité et les défauts sont visibles à l’œil : la qualité de la soudure influe directement sur l’apparence finale.
Garde-corps
Les normes de sécurité sont à respecter, mais l’aluminium allège considérablement la charge sur la structure support. Bonne alternative à l’acier lourd pour les étages supérieurs.
Bardage et couverture
Très léger, résistant naturellement à la corrosion, économe en matière première. La soudure est moins critique visuellement que pour un portail, ce qui permet plus de latitude dans l’exécution.
Ferronnerie fine et mobilier
Pieds de table, chaises, luminaires extérieurs, mobilier de jardin. Ici le TIG s’impose pour préserver l’aspect et la finesse des lignes.
Chaque secteur impose ses propres contraintes : le portail veut l’apparence, le garde-corps veut la tenue, le mobilier veut la légèreté et l’élégance. Le choix du procédé s’en déduit.
Normes et qualification
Pour qui envisage de faire appel à un professionnel ou de se former soi-même, il est bon de savoir qu’en Europe la soudure est encadrée par des normes. La norme EN ISO 9606-2 définit les conditions de qualification d’un soudeur pour l’aluminium et ses alliages. Elle s’appuie sur des tests pratiques — on doit souder une éprouvette, puis celle-ci est coupée et analysée.
La norme EN ISO 15614-2 établit la qualification du mode opératoire, c’est-à-dire les paramètres, les matériaux autorisés, les épaisseurs couvertes et les conditions de test. Enfin, EN 1090-3 fixe les exigences techniques d’exécution des structures en aluminium.
Si vous faites appel à un artisan, demandez une copie de sa certification EN ISO 9606-2 pour l’aluminium : elle prouve que sa compétence a été testée officiellement. Si vous envisagez de vous former vous-même, une formation formelle menant à cette certification est le seul moyen de valider votre capacité de manière reconnue. Ce n’est pas légalement obligatoire en France pour une activité personnelle, mais c’est la preuve technique de sérieux et de maîtrise.
Ce qui dépend de votre projet
Certains points varient trop pour être généralisés : le coût de l’équipement TIG ou MIG, qui varie considérablement selon la marque, la durée d’apprentissage avant une maîtrise acceptable, et la charge admissible d’une soudure aluminium, qui dépend étroitement de la géométrie et de l’alliage choisi. L’équipement de protection, la ventilation des fumées et la prévention des projections méritent aussi une attention particulière.
Pour ces aspects pratiques et régionaux, un centre de formation agréé ou un artisan spécialisé en métallerie pourra vous conseiller en fonction de votre projet et de votre région.